10 décembre 2020
Traitement, impression et l’écart entre le laboratoire et la fabrication pour l’OPV : une interview avec ARMOR
#NoncatégoriséBrilliant Matters interviewe des experts d’ARMOR sur les défis de l’impression à l’échelle industrielle des cellules solaires organiques !
Parmi les sources d’énergie renouvelable, le solaire est de loin la plus abondante et peut offrir à notre espèce une source d’énergie pratiquement illimitée. Les cellules solaires ont donc le potentiel d’accélérer considérablement notre transition vers une énergie 100 % renouvelable, à condition de trouver des moyens innovants pour les produire en masse, les déployer rapidement tout en limitant leur usage sur des terres utiles. Les cellules photovoltaïques organiques (OPV) font partie de la nouvelle génération de technologies photovoltaïques à couches minces qui relèvent ces défis de front et se préparent à la production de masse. Ces dispositifs peuvent être plus légers, plus flexibles et facilement intégrables partout, y compris dans des villes intelligentes avec des fenêtres, toits et murs solaires producteurs d’énergie. Elles pourraient même révolutionner l’agrivoltaïsme en offrant des cellules solaires pour serres transparentes aux longueurs d’onde spécifiques utilisées par les plantes.
La technologie OPV est rendue possible grâce à des petites molécules organiques collectrices de lumière et des polymères pouvant être dissous dans des encres, puis imprimés à l’aide d’équipements roll-to-roll (R2R), de façon similaire à la production de journaux aujourd’hui ! La recherche sur l’OPV a rapidement progressé au cours des cinq dernières années, avec de nouveaux matériaux semi-conducteurs organiques ayant presque doublé les performances. Les OPV ont maintenant dépassé le seuil de 18 % d’efficacité de conversion énergétique (PCE) dans les laboratoires académiques¹ ², une valeur proche des cellules solaires au silicium disponibles commercialement. Avec ces avancées, nous nous posons la question : est-il temps de penser à la production de masse ? Notre réponse est un oui retentissant ! Cependant, il reste encore un grand écart entre les cellules de laboratoire et les modules OPV commerciaux, actuellement trois à quatre fois moins efficaces. Le graphique de la figure 1 montre clairement la différence entre les dispositifs de laboratoire et les modules commerciaux.
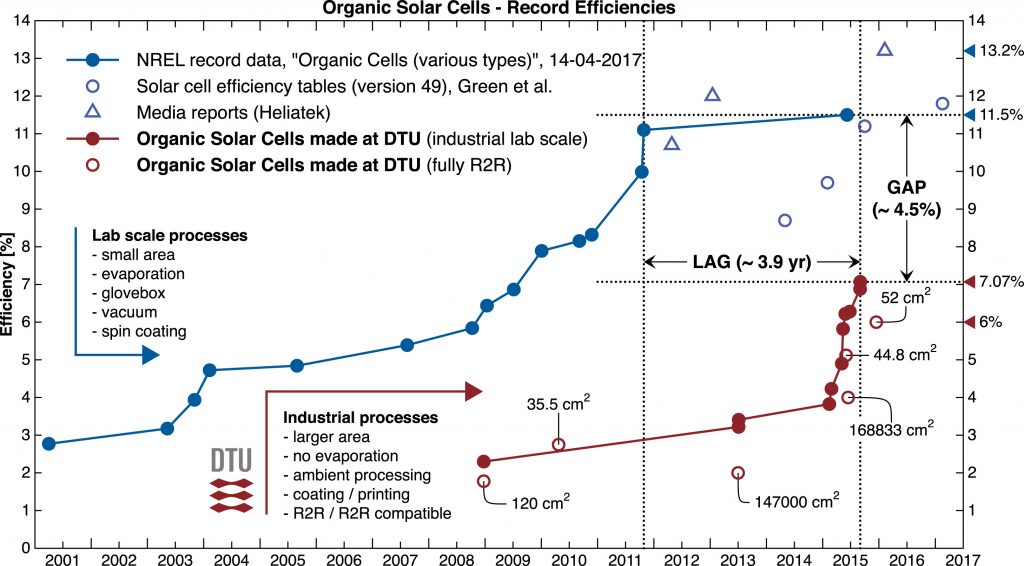
Figure 1 : Graphique montrant la progression de l’efficacité certifiée des cellules solaires organiques de laboratoire dans le temps par rapport aux données à grande échelle de l’Université technique du Danemark. Ces données montrent clairement le « décalage d’échelle » entre le laboratoire et la fabrication pour les cellules OPV. (Source : Jon E. Carlé et al., Overcoming the Scaling Lag for Polymer Solar Cells, Joule, 2017, 1(2), 274-289.) Joule, 2017, 1(2), 274-289.)
Ce qui soulève la question : pourquoi l’écart entre le laboratoire et la fabrication est-il si grand ? Pour commencer à répondre à cette question, nous avons eu l’occasion de discuter avec les experts d’ARMOR à propos de certains des défis auxquels ils font face lors de l’adaptation de cette nouvelle génération de matériaux OPV haute performance à leur ligne de production roll-to-roll. Pour ceux qui ne connaissent pas ARMOR, c’est actuellement l’une des entreprises pionnières dans la transition de l’OPV vers l’impression à l’échelle industrielle. Basée en France, ARMOR mène un projet en cours appelé ASCA®, qui vise à mettre sur le marché une nouvelle génération de films OPV flexibles grâce à leur expertise de niveau mondial en impression R2R.
Commençons par présenter nos experts d’ARMOR, avant d’entendre pourquoi le R2R est la méthode privilégiée pour la production à grande échelle d’OPV :
Mélanie Bertrand
OPV Research, Development and Innovation Manager, ARMOR SA
Titulaire d’un diplôme d’ingénieur en science des matériaux et des polymères (ECPM Strasbourg), Mélanie a commencé sa carrière comme ingénieure en développement d’impression additive. Elle a 6 ans d’expérience en formulation et industrialisation d’encres pour l’impression jet d’encre industrielle. En quête de nouveaux défis, elle rejoint ARMOR en 2013 comme responsable matériaux et formulations pour l’OPV. Depuis 2016, elle supervise également les équipes d’encapsulation et de caractérisation pour l’activité OPV, devenant Responsable R&D et Innovation OPV.
Damien Hau
OPV Research, Development, Innovation and Industrial Manager, ARMOR SA
Ingénieur en chimie et science des polymères (Lille), Damien débute en R&D chez Lafarge (chimie minérale), puis rejoint BASF (Allemagne) dans le développement d’applications de revêtement. Ensuite, il rejoint Pyral (France) en tant que responsable de laboratoire, puis part à Bucarest (Roumanie) pour y installer une usine de peinture industrielle et lancer l’activité commerciale. Il rejoint finalement ARMOR en 2006 pour diriger les équipes techniques dédiées à la technologie OPV, de la chimie à la production, avec un accent sur le processus R2R.
BM : Pourquoi ASCA® a-t-elle choisi l’impression roll-to-roll pour produire des cellules solaires organiques?
Damien : ABL a choisi le roll-to-roll pour son potentiel de production à faible coût à grande échelle. En effet, les équipements de revêtement R2R les plus rapides peuvent fonctionner à plus de 1000 m²/min. Même avec une vitesse fixée à 50 m²/min, nous estimons que le coût de traitement serait inférieur à 0,3 €/m². De plus, les procédés R2R utilisant des encres liquides permettent l’usage d’un large éventail de matières premières, car nous pouvons optimiser la formulation de l’encre selon ces procédés.
C’est incroyablement rapide ! Cela signifie que ce type d’équipement pourrait potentiellement imprimer assez de cellules solaires pour couvrir un terrain de football en environ 10 minutes. Par comparaison, dans un labo R&D, par exemple avec du spin-coating sur un substrat de 1×1 cm, on est sur des ordres de grandeur totalement différents ! En effet, dans le même laps de temps où un chercheur fabrique une petite cellule test, ces imprimantes peuvent produire une surface de cellules solaires 10⁹ à 10¹⁰ fois plus grande. Cela signifie aussi – et c’est important – qu’on peut imaginer qu’un jour ASCA soit capable de produire plus de surface de cellules solaires que le plus grand fabricant actuel, avec une seule imprimante.
BM : Nous avons observé de nombreuses améliorations récentes des performances OPV, principalement liées à l’introduction de nouveaux semi-conducteurs organiques. Quels sont les aspects les plus difficiles du transfert d’un nouveau matériau de la R&D vers l’impression à grande échelle?
Damien : Le plus difficile dans le transfert d’un matériau du labo vers le R2R est de trouver un procédé et une formulation d’encre appropriés qui reproduisent au mieux les conditions du labo. Le second problème fréquemment rencontré est que l’industrialisation de chaque composant n’est pas assez robuste, entraînant des variations dans les propriétés du matériau, ce qui peut être critique pour le produit.
Pour les chercheurs du domaine, il serait utile de savoir quels critères sont importants pour le transfert des nouveaux matériaux prometteurs vers l’impression R2R. Pouvez-vous nous en dire plus sur l’évaluation de ces matériaux pour déterminer leur transférabilité ?
Mélanie : Nous utilisons un protocole en plusieurs étapes : d’abord, la sélection des matériaux se fait avec nos partenaires, avec une évaluation de leur potentiel dans des conditions académiques (atmosphère contrôlée, solvants halogénés, spin-coating avec couches supérieures évaporées). Ensuite, si les performances ciblées sont atteintes, et si le matériau est soluble dans des solvants non chlorés, nous passons à un procédé de doctor blading, plus proche du R2R, et évaluons le matériau dans des cellules entièrement imprimées. Enfin, nous transférons les cellules de labo (1 cm², sur verre) vers notre ligne R2R de R&D, qui est une reproduction miniature de notre ligne de production.
Il y a beaucoup de choses à prendre en compte ! Pouvez-vous développer les caractéristiques de traitement les plus importantes qu’un matériau semi-conducteur organique doit posséder pour être utilisé dans une cellule solaire imprimée chez ARMOR ?
Mélanie : Il y en a beaucoup ! Pour n’en citer que les plus importantes : les semi-conducteurs doivent être solubles dans des solvants non chlorés, non toxiques. Le séchage et l’appoint thermique sont aussi limités car sur ligne R2R, on ne peut pas inclure d’étapes de recuit trop longues à des températures >140 °C. Ensuite, les additifs de morphologie qui restent dans le film à ces températures ne sont pas les bienvenus. Il faut respecter nos fenêtres de procédé, c’est-à-dire optimiser la concentration et la viscosité de l’encre pour l’épaisseur cible du film : pas toujours facile ! Il est essentiel d’assurer une bonne reproductibilité entre lots, pour ne pas devoir adapter nos formulations et procédés à chaque réception. La stabilité thermique et photochimique est aussi essentielle, malheureusement rarement évaluée au stade académique. La stabilité à l’air est un point clé également, car pendant la production, poudres et encres sont manipulées en air.
Facilité de traitement (Processabilité)
Un revêtement homogène de la couche active est l’un des facteurs les plus importants à prendre en compte pour créer des cellules OPV performantes. Au laboratoire, les chercheurs s’appuient souvent sur des solvants halogénés, les meilleurs solvants disponibles pour solubiliser les semi-conducteurs organiques. Comme l’ont souligné nos experts industriels, les solvants halogénés et très toxiques ne sont pas les bienvenus. En effet, ils représentent un risque majeur pour la santé et la sécurité en contexte de production, en raison de leur toxicité et de leur nature cancérigène.³
Les techniques de spin-coating sont également couramment utilisées car elles sont simples et efficaces à petite échelle pour produire des films de haute qualité sur des substrats rigides. Mais cette technique n’est pas adaptée à la production rapide de modules à grande échelle. Et, comme on peut s’en douter, les substrats rigides ne sont pas compatibles avec les équipements R2R ! Alors, ne suffit-il pas de changer le substrat et le solvant de traitement pour imprimer ? – Pas exactement !
Parfois, les meilleurs matériaux issus du laboratoire ne sont tout simplement pas compatibles avec les exigences de l’industrie. Des ajustements sont souvent nécessaires pour que ces matériaux puissent former des films de bonne qualité à partir de solvants non halogénés sur des substrats flexibles. Par exemple, les chaînes alkyles solubilisantes des polymères peuvent être allongées, ou des monomères supplémentaires sont introduits de manière stratégique pour aider le matériau à se dissoudre dans des solvants non halogénés, tout en conservant des propriétés optiques, électroniques et de formation de film essentielles.
Un excellent exemple de cette stratégie en action se trouve dans un rapport récent⁴. La molécule accepteur d’électrons Y6, l’état de l’art en 2020, peut atteindre une efficacité PCE de plus de 15 % lorsqu’elle est déposée en spin-coating à partir de chloroforme avec un matériau donneur approprié. Mais lorsque le solvant est remplacé par du THF, l’efficacité tombe à ~8 %, en raison de la mauvaise processabilité de Y6 dans les solvants non halogénés ! Pour résoudre ce problème, une nouvelle variante de Y6 a été conçue, où les chaînes latérales 2-éthylhexyles sont remplacées par des chaînes 2-butyloctyles, augmentant considérablement la processabilité du matériau dans des solvants non halogénés comme le THF. Des cellules solaires optimisées avec une PCE d’environ 15 % ont pu être obtenues à l’aide de ce nouveau dérivé, que ce soit par spin-coating ou par blade-coating ! C’est une excellente nouvelle pour quiconque cherche à industrialiser l’impression de cellules utilisant ce matériau !
Avez-vous des images de différents dispositifs montrant une bonne ou une mauvaise processabilité de la couche active ?
Les deux : Oui, nous en avons ! Voici quelques exemples montrant l’impact possible sur la qualité de revêtement d’un solvant/séchage mal optimisé comparé à un revêtement homogène :
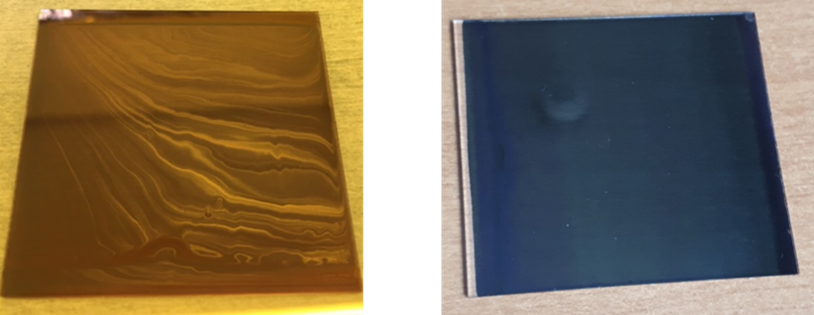
Figure 2: À gauche : exemple de revêtement médiocre d’un semi-conducteur organique résultant de conditions de solvant/séchage mal optimisées. À droite : exemple de revêtement homogène et de bonne qualité.
Stabilité
Imaginez passer du temps à recouvrir un gratte-ciel entier de modules OPV, pour devoir les remplacer quelques mois plus tard car ils sont dégradés ! Cela serait extrêmement coûteux et frustrant pour le propriétaire du bâtiment, et probablement peu rentable à long terme. Pour cette raison, il est crucial que les matériaux organiques dans la couche active aient un haut degré de stabilité.
Le terme « stabilité » est vaste et englobe deux domaines principaux : la stabilité des matériaux et la stabilité morphologique. Ces aspects sont tout aussi importants que l’efficacité PCE d’une cellule solaire, mais souvent relégués au second plan! Par exemple, au cours du développement rapide du domaine, les accepteurs non fullerènes (NFA) ont émergé, contournant la faible absorption de la lumière visible des dérivés de fullerènes, ce qui a permis une augmentation spectaculaire des performances PCE. Les premières études ont suggéré que ces nouveaux NFA pouvaient même avoir une photostabilité intrinsèque plus élevée que les fullerènes⁵, mais des études plus récentes montrent que ce n’est pas toujours le cas⁶. Heureusement, on peut toujours compter sur les vieilles recettes de la chimie et du design moléculaire pour développer de nouveaux dérivés stables sous la lumière. Une étude publiée dans Joule en 2019 par Du et al. illustre bien cette stratégie : remplacer des groupes méthyle par des atomes de fluor a eu un impact considérable sur la stabilité à l’exposition lumineuse (Figure 3). Résultat : des cellules solaires efficaces et stables, pouvant durer jusqu’à 10 ans tout en conservant plus de 80 % de leur efficacité !
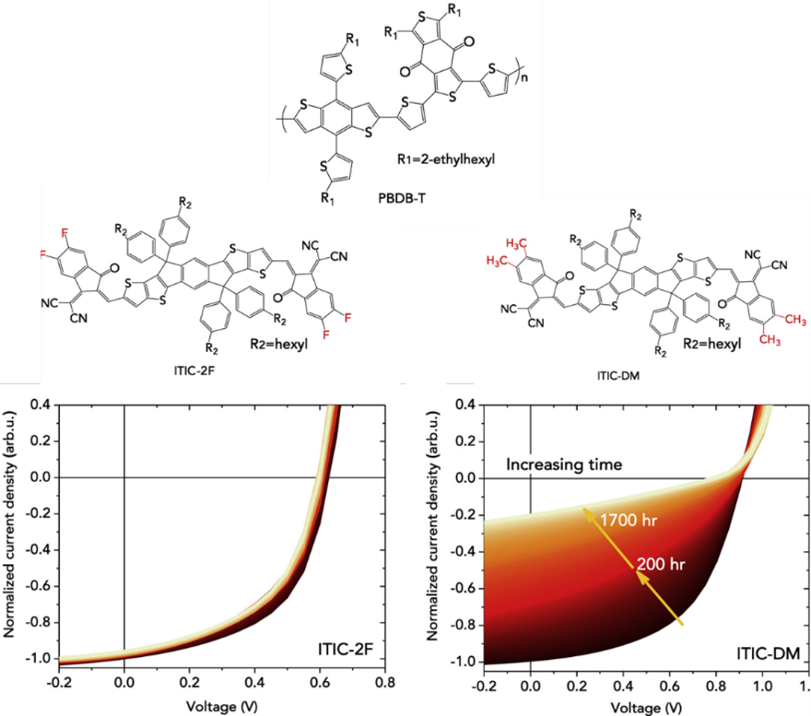
Figure 3: En haut : structures chimiques de PBDB-T, ITIC-2F et ITIC-DM. En bas : courbes J-V de cellules solaires fabriquées avec PBDB-T (donneur) et soit ITIC-2F soit ITIC-DM (accepteurs). Image extraite de Du et al. Joule 3, 215–226, January 16, 2019. Les cellules solaires ont été exposées à une illumination constante dans une atmosphère d’azote.
En plus de la photostabilité, il est important que les matériaux soient stables à des températures modérées (<140 °C), à l’oxygène ou en présence d’autres composants de la cellule comme les couches intermédiaires ou les additifs. Bien que l’encapsulation puisse aider à éviter le contact avec l’oxygène, d’autres interactions chimiques sont plus difficiles à éviter. Par exemple, un accepteur NFA performant comme ITIC est aujourd’hui connu pour être instable en conditions basiques, notamment au contact de la couche intermédiaire courante polyéthylène-imine (PEI)⁷. Une analyse chimique rigoureuse de chaque composant de la cellule solaire est donc indispensable.
Et la stabilité morphologique alors ? Avez-vous déjà secoué une bouteille de vinaigrette, puis vu les couches se séparer quelques heures plus tard ? La même chose peut arriver à la couche active d’une cellule OPV, qui est un mélange hétérogène de deux ou plusieurs composants (comme une vinaigrette) – ce qu’on appelle la séparation de phase – et ce n’est pas bon pour les performances ! En effet, la morphologie optimale d’une couche active n’est généralement pas la plus stable thermodynamiquement.⁸ Au fil du temps (et avec la température), les molécules et polymères tendent à se réorganiser, ce qui diminue l’efficacité. C’est encore un grand défi du domaine, et beaucoup de recherches sont menées pour comprendre les principes fondamentaux de conception moléculaire qui permettent à la fois une morphologie stable et une haute efficacité.
Reproductibilité entre lots
Même une petite variation dans les propriétés d’un matériau peut entraîner de grandes différences dans les films imprimés. Il est donc essentiel que chaque lot de matériau de couche active ait exactement les mêmes propriétés. Si des propriétés comme la solubilité ou la viscosité varient trop, il faut modifier toute la ligne de production pour atteindre les performances visées !
La reproductibilité entre lots est particulièrement problématique pour les matériaux polymères, qui présentent une polydispersité naturelle : aucun lot n’est strictement identique. Il est donc essentiel de disposer d’une méthode de synthèse robuste assurant la reproduction fidèle du matériau. Pour une entreprise comme Brilliant Matters, c’est une priorité absolue !
Étant donné l’évolution rapide des matériaux et des performances des dispositifs, on peut raisonnablement s’attendre à d’autres améliorations à mesure que de nouvelles générations de matériaux OPV seront développées.
Notre dernière question : pensez-vous que la nouvelle génération de semi-conducteurs organiques apportera de nouveaux défis pour les cellules solaires imprimées ?
Damien : Je suppose que les nouveaux matériaux semi-conducteurs nécessiteront de nouvelles conditions de traitement qui n’existent pas avec les équipements R2R actuels. Ces nouveaux matériaux forceront l’industrie à réinventer ses connaissances actuelles du procédé R2R.
C’est un bon rappel que même si les modules OPV sont sur le point d’être commercialisés à grande échelle, nous restons à une étape passionnante de développement rapide, et nous devrons certainement rester attentifs à la fois à la conception de nouveaux matériaux et à de nouvelles architectures de dispositifs !
En résumé, pour faire de la production massive d’OPV via des équipements R2R une réalité, certaines caractéristiques sont indispensables pour les matériaux de la couche active. La capacité de traitement à partir de solvants non halogénés et non toxiques est cruciale, car de grands volumes de solvants seront utilisés pour imprimer des films à grande vitesse sur des substrats flexibles. La stabilité, à la fois photochimique et morphologique, est un autre point trop souvent négligé lors de la découverte de nouveaux matériaux, mais essentiel pour les applications réelles. Enfin, une synthèse robuste est nécessaire pour que les propriétés du matériau soient fidèlement reproduites à chaque nouveau lot. En suivant ces directives générales, les chercheurs peuvent réellement aider à accélérer la concrétisation de l’OPV imprimée, performante et produite en masse.
Pour en savoir plus sur Asca, les films OPV d’Armor : https://www.asca.com/
Brilliant Matters s’engage à faire partie de la solution pour les cellules solaires organiques imprimées industriellement. Pour en savoir plus sur les matériaux adaptés à l’impression, consultez nos fiches produits :
References:
(1) Qishi Liu; Yufan Jiang; Ke Jin; Jianqiang Qin; Jingui Xu; Wenting Li; Ji Xiong; Jinfeng Liu; Zuo Xiao; Kuan Sun; Shangfeng Yang; Xiaotao Zhang; Liming Ding. 18% Efficiency Organic Solar Cells. Sci. Bull. 2020,65 (4), 272–275. https://doi.org/10.1016/j.scib.2020.01.001.
(2) Lin, Y.; Firdaus, Y.; Isikgor, F. H.; Nugraha, M. I.; Yengel, E.; Harrison, G. T.; Hallani, R.; El-Labban, A.; Faber, H.; Ma, C.; Zheng, X.; Subbiah, A.; Howells, C. T.; Bakr, O. M.; McCulloch, I.; Wolf, S. D.; Tsetseris, L.; Anthopoulos, T. D. Self-Assembled Monolayer Enables Hole Transport Layer-Free Organic Solar Cells with 18% Efficiency and Improved Operational Stability. ACS Energy Lett. 2020, 5 (9), 2935–2944. https://doi.org/10.1021/acsenergylett.0c01421.
(3) Wadsworth, A.; Ashraf, R. S.; Abdelsamie, M.; Pont, S.; Little, M.; Moser, M.; Hamid, Z.; Neophytou, M.; Zhang, W.; Amassian, A.; Durrant, J. R.; Baran, D.; McCulloch, I. Highly Efficient and Reproducible Nonfullerene Solar Cells from Hydrocarbon Solvents. ACS Energy Lett. 2017, 2 (7), 1494–1500. https://doi.org/10.1021/acsenergylett.7b00390.
(4) Hong, L.; Yao, H.; Wu, Z.; Cui, Y.; Zhang, T.; Xu, Y.; Yu, R.; Liao, Q.; Gao, B.; Xian, K.; Woo, H. Y.; Ge, Z.; Hou, J. Eco-Compatible Solvent-Processed Organic Photovoltaic Cells with Over 16% Efficiency. Adv. Mater. 2019, 31 (39), 1903441. https://doi.org/10.1002/adma.201903441.
(5) Zhang, G.; Zhao, J.; Chow, P. C. Y.; Jiang, K.; Zhang, J.; Zhu, Z.; Zhang, J.; Huang, F.; Yan, H. Nonfullerene Acceptor Molecules for Bulk Heterojunction Organic Solar Cells. Chem. Rev. 2018, 118 (7), 3447–3507. https://doi.org/10.1021/acs.chemrev.7b00535.
(6) Doumon, N. Y.; Dryzhov, M. V.; Houard, F. V.; Le Corre, V. M.; Rahimi Chatri, A.; Christodoulis, P.; Koster, L. J. A. Photostability of Fullerene and Non-Fullerene Polymer Solar Cells: The Role of the Acceptor. ACS Appl. Mater. Interfaces 2019, 11 (8), 8310–8318. https://doi.org/10.1021/acsami.8b20493.
(7) Hu, L.; Liu, Y.; Mao, L.; Xiong, S.; Sun, L.; Zhao, N.; Qin, F.; Jiang, Y.; Zhou, Y. Chemical Reaction between an ITIC Electron Acceptor and an Amine-Containing Interfacial Layer in Non-Fullerene Solar Cells. J. Mater. Chem. A 2018, 6 (5), 2273–2278. https://doi.org/10.1039/C7TA10306A.
(8) Ghasemi, M.; Hu, H.; Peng, Z.; Rech, J. J.; Angunawela, I.; Carpenter, J. H.; Stuard, S. J.; Wadsworth, A.; McCulloch, I.; You, W.; Ade, H. Delineation of Thermodynamic and Kinetic Factors That Control Stability in Non-Fullerene Organic Solar Cells. Joule 2019, 3 (5), 1328–1348. https://doi.org/10.1016/j.joule.2019.03.020.